Przyszłość produkcji otworów cylindrów hydraulicznych
News Details
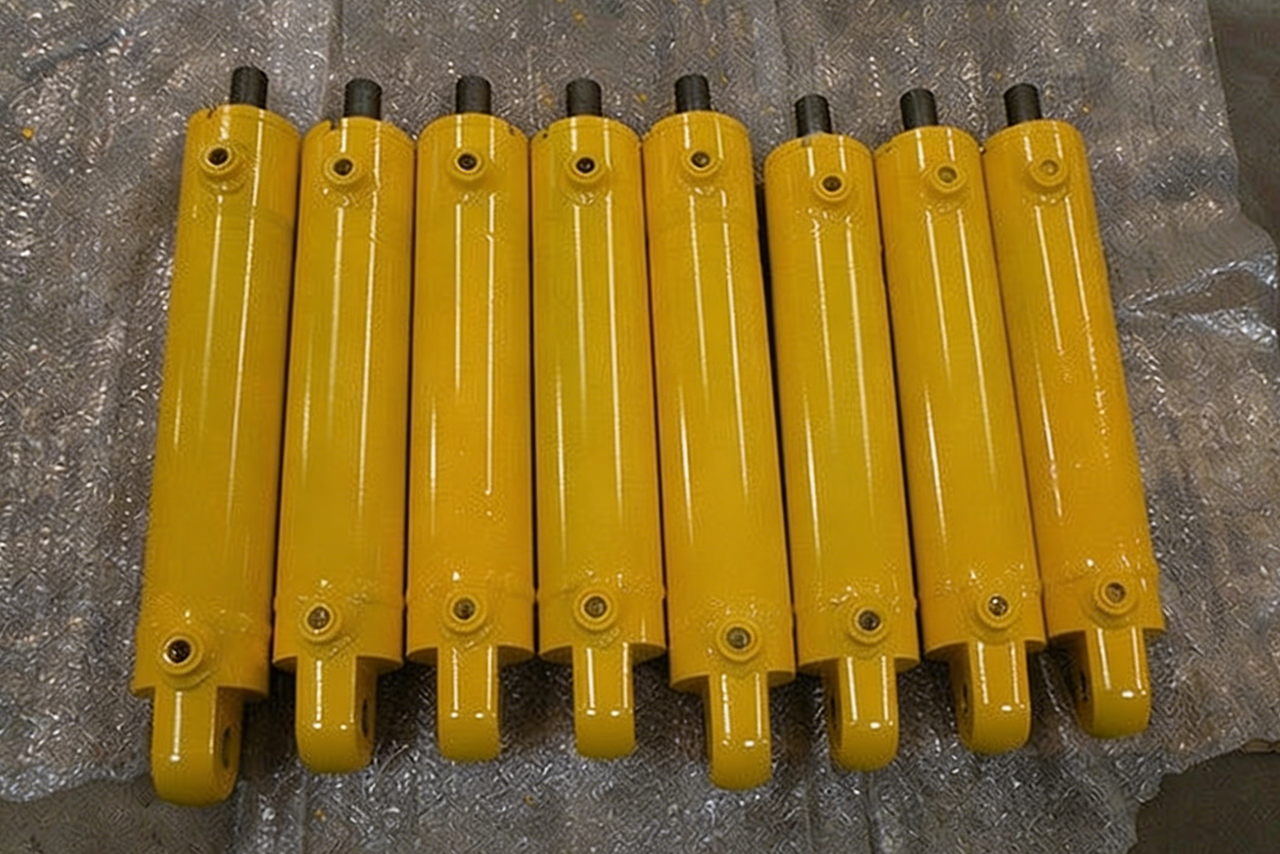
Przemysł produkcji cylindrów hydraulicznych obserwuje znaczący postęp technologiczny w procesach finishingu otworów. Łuszczenie walcowe stało się lepszą alternatywą dla tradycyjnych metod szlifowania, oferując znaczne ulepszenia jakości powierzchni, wydajności produkcyjnej i długości życia komponentów. Ta kompleksowa analiza bada techniczne zalety technologii łuszczenia walcowego i jej implikacje dla producentów dążących do poprawy swojej konkurencyjnej pozycji na rynku.
Zrozumienie kluczowej roli cylindrów hydraulicznych w operacjach górniczych
Podstawowa funkcja Hydraulic Cylinders w środowiskach o wysokim ciśnieniu
Cylindry hydrauliczne stanowią rdzeń krytycznej maszyny w operacjach górniczych i przetwarzania minerałów, szczególnie w systemach pras walcowych o wysokim ciśnieniu. Te wyszukane zbiorniki mechaniczne muszą wytrzymywać ekstremalne warunki pracy, jednocześnie utrzymując precyzyjną kontrolę nad ruchami ciężkiego sprzętu.
W kontekście zastosowań pras walcowych, cylindry hydrauliczne ciągłą wykonują mikroregulacje, aby dostosować się do zmiennych rozmiarów posypu materiału. Podczas przetwarzania rudy o niekonsekwentnych rozmiarach cząstek, cylindry muszą dynamicznie reagować na zmiany oporu, jednocześnie utrzymując spójne ciśnienie przez systemy akumulatorowe. To wymagające środowisko operacyjne wywiera ogromne obciążenie na komponenty cylindra, co czyni jakość produkcji absolutnie niezbędną.
Wymagania techniczne dotyczące produkcji rury cylindra
Rura cylindra jest jednym z najważniejszych komponentów w każdym zbiorniku cylindra hydraulicznego. Jako podstawowy element konstrukcyjny mieszczący tłok i system uszczelniający, jego specyfikacje produkcyjne są wyjątkowo wymagające. Normy branżowe wymagają wartości chropowatości powierzchni wewnętrznej między Ra0,4 a 0,8 mikrometrów, wraz z surowymi tolerancjami dotyczącymi koncentryczności i odporności na zużycie.
Te surowe wymagania istnieją, ponieważ nawet mikroskopijne niedoskonałości powierzchni mogą kompromitować wydajność uszczelnienia, przyspieszyć tempo zużycia i ostatecznie prowadzić do awarii systemu. Konsekwencje takich awarii przekraczają koszty wymiany komponentów i obejmują przestój produkcji, ryzyka bezpieczeństwa i potencjalne zagrożenia środowiskowe.
Tradycyjne vs. zaawansowane produkcje: analiza porównawcza
Konwencjonalne podejście: finishing oparte na szlifowaniu
Tradycyjna produkcja rur cylindrów opierała się na procesie w trzech etapach: szlifowanie grubości, szlifowanie dokładności i precyzyjne szlifowanie. Chociaż ta metodyka służyła branży przez dziesiątki lat, ma kilka固有nych ograniczeń, które stają się coraz bardziej problematyczne w nowoczesnych środowiskach produkcji o wysokiej objętości.
Operacje szlifowania generują znaczące ciepło na interfejsie narzędzie-detal, z ryzykiem uszkodzenia termicznego powierzchni obrabianej. Proces również tendencjalnie tworzy naprężenia resztowe rozciągające w warstwie powierzchniowej, które mogą promować inicjację pęknięć w warunkach obciążenia cyklicznego. Dodatkowo, zużywań szlifujących reprezentują znaczące bieżące koszty, a osiągnięcie spójnych wyników w partiach produkcyjnych wymaga rozległej wiedzy operatora.
Zaawansowane rozwiązanie: technologia łuszczenia walcowego
Nowoczesna technologia łuszczenia walcowego oferuje fundamentalnie inne podejście do finishingu powierzchni. Proces zastępuje tradycyjne szlifowanie metodą deformacji plastycznej, która cold-works warstwę powierzchniową, tworząc korzystne naprężenia resztowe ściskające, jednocześnie osiągając wyjątkowe wykończenia powierzchni.
Przepływ pracy łuszczenia walcowego składa się z trzech etapów: szlifowanie grubości, szlifowanie dokładności i łuszczenie walcowe. Eliminując całkowicie szlifowanie, producenci mogą osiągnąć lepsze rezultaty, jednocześnie redukując koszty produkcji i wpływ na środowisko.
Ilowalne ulepszenia wydajności
Ulepszenie chropowatości powierzchni
Jedna z najważniejszych zalet łuszczenia walcowego polega na jego zdolności do konsekwentnego osiągnięcia wyjątkowych wykańczonych powierzchni. Testowanie demonstruje, że poprawnie łuszone rury cylindrów wykazują wartości chropowatości Ra0,4 do 0,8 mikrometrów, co reprezentuje dramatyczne ulepszenie od wartości przed łuszczeniem Ra3,2 do 6,3 mikrometrów.
To ulepszenie jakości powierzchni bezpośrednio przekłada się na poprawioną wydajność uszczelnienia, zmniejszone straty tarcia i przedłużony czas pracy całego systemu hydraulicznego.
Ulepszenia twardości powierzchni i wytrzymałości na zmęczenie
Ponad geometryczną jakość powierzchni, łuszczenie walcowe fundamentalnie zmienia własności metalurgiczne obrabianej powierzchni. Akcja cold working zwiększa twardość powierzchni o około 30%, tworząc warstwę zewnętrzną bardziej odporne na zużycie.
Równie ważne jest, że proces poprawia wytrzymałość na zmęczenie o około 25%. To ulepszenie wynika z korzystnych naprężeń resztowych ściskających wprowadzonych podczas procesu deformacji plastycznej, które skutecznie przeciwdziałają naprężeniom rozciągającym napotkanym podczas pracy.
Dramatyczne zyski wydajności
Wydajność produkcji reprezentuje kolejną obszar, w którym łuszczenie walcowe demonstruje wyraźne zalety nad tradycyjnym szlifowaniem. Studie porównawcze wskazują, że przepływy pracy boring-burnishing osiągają około trzykrotnie większy przepływ niż procesy boring-grinding.
Te zyski wydajności wynikają z kilku czynników: szybszych czasów cyklu, zmniejszonych wymagań dotyczących zmiany narzędzi, eliminacji operacji ubrania koła i zmniejszonej potrzeby inspekcji w trakcie procesu. Dla producentów stawających przed rosnącym ciśnieniem cenowym, te ulepszenia produktywności mogą oznaczać różnicę między zyskiem a stratą.
Zalety długości życia komponentów
Podczas oceny procesów produkcji, całkowity koszt własności musi uwzględniać czas pracy komponentu. Analiza wskazuje, że rury cylindrów wykańczone za pomocą łuszczenia walcowego wykazują czas pracy dwukrotnie do trzykrotnie dłuższy niż te wykańczone metodami szlifowania.
To ulepszenie długości życia wynika z kombinacji lepszej jakości powierzchni, poprawionej twardości, korzystnych stanów naprężeń resztowych i eliminacji stref oddziaływania ciepła. Praktyczna implikacja to mniej wymian, zmniejszone wymagania dotyczące konserwacji i poprawiona niezawodność systemu.
Techniczne zalety łuszczenia walcowego
Korzystne stany naprężeń resztowych
Tradycyjne szlifowanie wprowadza naprężenia resztowe rozciągające w obrabianych powierzchniach, tworząc warunki sprzyjające inicjacji i propagacji pęknięć. Łuszczenie walcowe odwraca tę sytuację, wprowadzając naprężenia resztowe ściskające, które aktywnie opierają się tworzeniu i wzrostowi pęknięć.
Te naprężenia ściskające również pomagają mikro-pęknięciom powierzchni, zapobiegając wnikaniu mediów korozji i przedłużając czas pracy komponentu w wymagających środowiskach.
Effekty hartowania cold work
Deformacja plastyczna zachodząca podczas łuszczenia tworzy warstwę powierzchniową o zwiększonej twardości i wytrzymałości. Ta warstwa cold-worked zapewnia doskonałą odporność na zużycie abrasive, zmniejszając tempo degradacji powierzchni podczas przedłużonej pracy.
Dodatkowo, powierzchnia hartowana przez pracę demonstruje poprawioną odporność na mechanizmy zużycia adhezyjnego, further contributing to extended component life.
Eliminacja stref oddziaływania ciepła
Szlifowanie generuje znaczące ciepło, które może powodować zmiany metalurgiczne w wrażliwych materiałach, w tym re-hartowanie, over-tempering i redystrybucję naprężeń resztowych. Łuszczenie walcowe działa przy znacznie niższych temperaturach, zachowując zamierzoną strukturę metalurgiczną materiału bazowego.
Ta zaleta termiczna staje się szczególnie ważna podczas przetwarzania stali obrabianych cieplnie lub specjalnych stopów zaprojektowanych dla określonych własności mechanicznych.
Poprawiona odporność na korozję
Połączenie korzystnych naprężeń resztowych i powierzchni hartowanych przez pracę tworzy warunki, które aktywnie opierają się mechanizmom korozji. Naprężenia ściskające hamują propagację pęknięć, podczas gdy hartowana warstwa powierzchniowa zapewnia bardziej stabilny podłoże dla powłok ochronnych.
Doświadczenie na polu potwierdza, że łuszone komponenty demonstrują lepszą wydajność w zakresie korozji w porównaniu do szlifowanych komponentów w identycznych warunkach pracy.
Zagadnienia implementacji dla producentów
Integracja procesu i wymagania dotyczące sprzętu
Przejście od szlifowania do łuszczenia wymaga starannego planowania i odpowiedniego inwestowania w sprzęt. Producenci muszą ocenić możliwości istniejącego narzędzia maszynowego i określić, czy są niezbędne dodatkowe zakupy sprzętu.
Nowoczesne centra obróbki CNC często mogą akomodować operacje łuszczenia z minimalnymi modyfikacjami, ponieważ proces wymaga tylko umiarkowanej mocy wrzeciona i sztywnych warunków szczepienia. Jednak poprawny wybór narzędzi pozostaje kluczowy dla osiągnięcia optymalnych wyników.
Kontrola jakości i monitorowanie procesu
Ustanowienie efektywnych procedur kontroli jakości jest niezbędne do pomyślnej implementacji łuszczenia. Chociaż łuszczenie generalnie produkuje bardziej spójne rezultaty niż szlifowanie, odpowiednie monitorowanie w trakcie procesu i procedury końcowej inspekcji pozostają niezbędne.
Główne parametry jakości do monitorowania obejmują chropowatość powierzchni, twardość powierzchni, poziomy naprężeń resztowych i dokładność wymiarową. Techniki statystycznego sterowania procesem pomagają zapewnić spójną jakość w partiach produkcyjnych.
Szkolenie operatorów i rozwój umiejętności
Chociaż łuszczenie walcowe jest generalnie łatwiejsze do opanowania niż precyzyjne szlifowanie, poprawne szkolenie operatorów pozostaje ważne. Kluczowe umiejętności obejmują poprawną konfigurację narzędzi, odpowiedni wybór parametrów i rozpoznawanie nieprawidłowych warunków, które mogą wskazywać problemy w procesie.
Inwestycja w kompleksowe programy szkoleniowe pomaga maksymalizować korzyści z nowej technologii, jednocześnie minimalizując krzywą nauki dla personelu produkcyjnego.
Trendy branżowe i przyszłe perspektywy
Integracja z technologiami cyfrowej produkcji
Przyszłość produkcji rur cylindrów leży w integracji technologii łuszczenia z systemami cyfrowej produkcji. Inteligentne monitorowanie procesu, adaptacyjna kontrola parametrów i zautomatyzowane weryfikacje jakości reprezentują kluczowe obszary rozwoju.
Producenci, którzy przyjmują te cyfrowe możliwości, zyskają przewagę konkurencyjną poprzez poprawioną spójność, zmniejszone stopy odpadów i ulepszoną dokumentację w celach zapewnienia jakości.
Zrównoważenie i zagadnienia środowiskowe
Jak przemysły produkcyjne stają przed rosnącym ciśnieniem w celu zmniejszenia wpływu na środowisko, łuszczenie walcowe oferuje znaczące zalety zrównoważenia. Proces nie generuje szlifów szlifujących, nie wymaga płynów chłodzących i zużywa mniej energii na wykończony detal.
Te korzyści środowiskowe są zgodne z szerszymi trendami branżowymi w kierunku zrównoważonych praktyk produkcji i mogą pomóc firmom spełnić coraz surowsze wymagania regulacyjne.
Popyt rynkowy i dynamika konkurencyjna
Rosnące świadomość zalet łuszczenia walcowego napędza zwiększone adopcję w całym sektorze produkcji cylindrów hydraulicznych. Jako że więcej producentów implementuje technologię, oczekiwania rynkowe dotyczące jakości komponentów continue to rise.
Firmy, które nie adoptują zaawansowanych technik produkcji, ryzykują utratę pozycji konkurencyjnej dla bardziej postępowych konkurentów. Odwrotnie, wczesni adopcyjni mogą wykorzystać swoje technologiczne zalety, aby zdobyć udział w rynku i wymagać premiowej ceny.
Wniosek
Technologia łuszczenia walcowego reprezentuje znaczący postęp w produkcji rur cylindrów hydraulicznych, oferując przekonujące zalety nad tradycyjnymi metodami szlifowania. Wykazane ulepszenia jakości powierzchni, twardości, wytrzymałości na zmęczenie, wydajności produkcji i długości życia komponentów czynią tę technologię coraz bardziej atrakcyjną dla producentów dążących do przewag konkurencyjnych.
Dla firm obecnie używających procesów finishingu opartego na szlifowaniu, przejście do łuszczenia walcowego wymaga starannego planowania i odpowiedniego inwestowania. Jednak znaczne korzyści osiągnięte — w połączeniu z rosnącymi oczekiwaniami rynkowymi dotyczącymi jakości — sugerują, że ten przejście reprezentuje sound strategic decision dla większości producentów.
Kontynuowany rozwój technologii łuszczenia, szczególnie w połączeniu z systemami cyfrowej produkcji, pozycjonuje tę metodę finishingu, aby pozostać


